


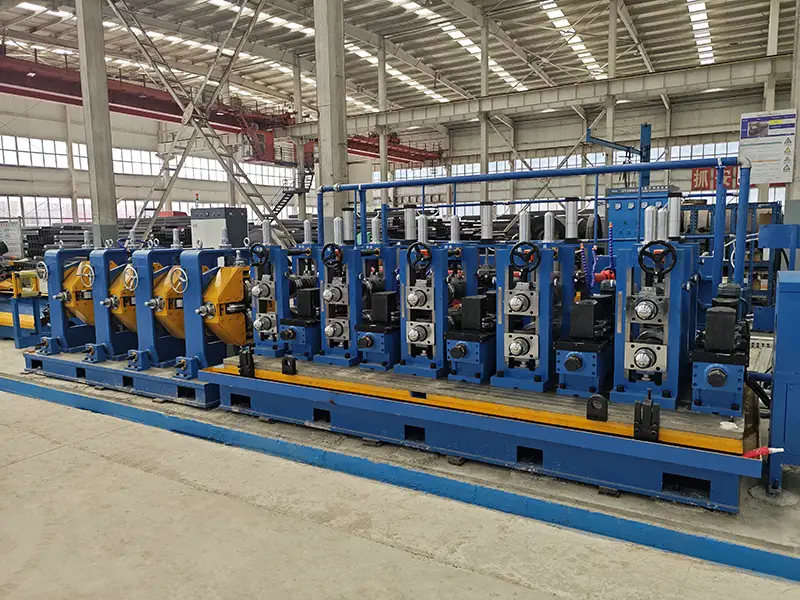
HG102 MS鋼管製造機(クイックチェンジローラーシステム搭載)
製品パラメータ
| 丸いチューブ | 最小Φ50mm、最大Φ102mm |
| 丸管の厚さ | 最小1.5mm、最大4.0mm |
| 角型チューブ | 最小40×40mm、最大80×80mm |
| 長方形チューブ | 最小30×50mm、最大60×100mm |
| 正方形および長方形のチューブの厚さ | 最小1.5mm、最大3.0mm |
| パイプの長さ | 6.0~12.0m |
| 長さ公差 | ±2.0mm |
| 蛾を形成する | 丸型:従来型の成形技術 正方形と長方形:丸から正方形へ |
| 溶接蛾 | 固体高周波溶接 |
| 給餌方向 | 右側または左側からの給餌 |
製品工程図
製品説明
HG102は、高精度炭素鋼および低合金鋼管の製造用に設計された高性能高周波電気抵抗溶接(ERW)パイプ生産ラインです。先進的な国際技術と地域に根ざした革新技術を融合させたこのラインは、卓越した加工精度、運用効率、信頼性を実現し、多様な産業用途に最適です。
当社の強み
成形セクション
成形セクションは溶接管製造工場の中心的な機能ユニットであり、連続的かつ段階的な曲げ加工によって、平鋼コイルを特定の断面形状を持つ開先継ぎ管ブランクに加工する役割を担っている。
構成:5本ロール式フラットナー、7本の水平ロールスタンド、および8本の垂直ロールスタンド。
溶接セクション
溶接部は、成形部から送られてきた開口部のあるパイプブランクを、継ぎ目のない溶接管へと加工する重要な工程であり、その性能が完成品の溶接強度、気密性、表面品質を直接左右する。
構成:ガイドロールスタンド、スクイーズロールスタンド、バリ取り装置、研磨ロールスタンド、水冷タンクなど。
サイズセクション
寸法調整部は、溶接管製造ラインにおける最終精密工程であり、溶接および溶接痕除去後の溶接管ブランクを、要求される寸法精度、真円度、真直度を満たすように調整する役割を担っています。この工程は、完成管の仕様の一貫性を確保する上で重要な役割を果たし、これは管の接続や組み立てといった後工程において不可欠です。タークスヘッド4セット付き。
クイックチェンジ装置
◆水平ロールスタンドと垂直ロールスタンドは、テーブルプレートを素早く持ち上げるために、フロントテーブルに分割して取り付けられます。テーブルプレートと下部テーブルは、4本の位置決めコーンピンで素早く位置決めされ、スリップノットボルトで固定されます。
◆ 分解セクション、フィンパスセクション、およびサイズセクションに従って、高速昇降プラットフォームがそれぞれ構成される。
◆ クラッチを介して、キー1本でトランスミッションシャフトを素早く切り離したり、固定したりできます。クラッチは第3アーチに固定されており、上部シャフトのリフト量を自由に調整できます。
◆ 作業者の熟練度にもよりますが、交換仕様の策定サイクルは通常1~2時間以内に完了します。
自動スタッキング&梱包システム
自動スタッキングおよび梱包機は、一定の供給パイプを必要とし、電磁吸引装置を採用し、モーターセンシングシステムでパレット積載数とパッケージ形状を制御し、その後、パッケージ形状に合わせて自動結束機で梱包し、倉庫へ搬送します。
この機械の納期はどれくらいですか?
約3ヶ月かかります。
保証期間はどれくらいですか?
2年間、専門のスペアパーツと人為的な損傷が保証対象となります。