loading

16年以上の経験を持ち、鋼管製造設備に重点を置いています。

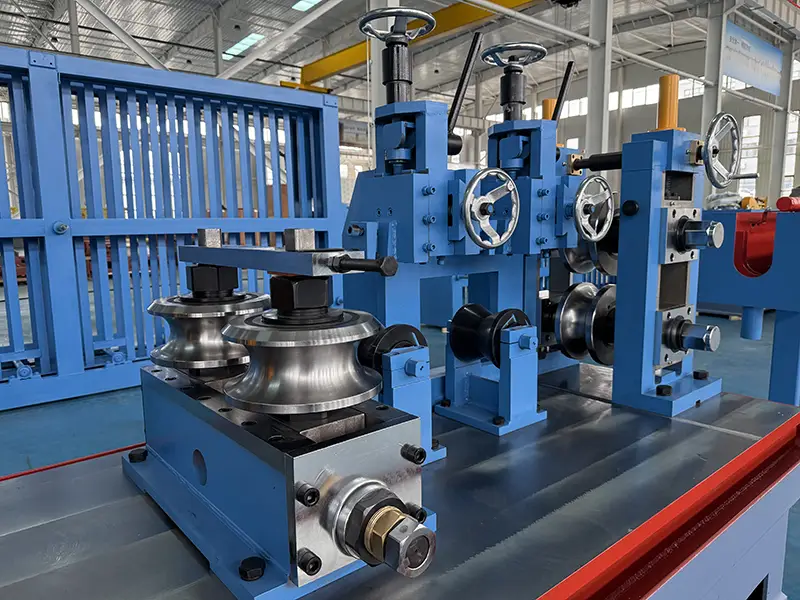
TENENG炭素鋼管製造機HG127 1
TENENG炭素鋼管製造機HG127 2
TENENG炭素鋼管製造機HG127 3
TENENG炭素鋼管製造機HG127 4
TENENG炭素鋼管製造機HG127 5
TENENG炭素鋼管製造機HG127 6
TENENG炭素鋼管製造機HG127 7
TENENG炭素鋼管製造機HG127 1
TENENG炭素鋼管製造機HG127 2
TENENG炭素鋼管製造機HG127 3
TENENG炭素鋼管製造機HG127 4
TENENG炭素鋼管製造機HG127 5
TENENG炭素鋼管製造機HG127 6
TENENG炭素鋼管製造機HG127 7

TENENG炭素鋼管製造機HG127

HG127は、高精度炭素鋼および低合金鋼管の製造用に設計された、高性能高周波電気抵抗溶接(ERW)パイプ生産ラインです。
5.0
テクノロジー:
伝統的な成形技術;正方形と長方形:円形から正方形へ
材料:
低炭素鋼および低合金鋼
ブランド:
TENENG
パッケージ:
プラスチック製の衣類には機械式、木箱には電気式
機械色:
青または緑
支払い方法:
T/T, LC, DP
出荷港:
中国天津港
条項:
EXW, FOB, CIF
design customization

    おっと...!

    製品データなし。

    ホームページへ

    製品パラメータ

    丸いチューブ最小Φ50mm、最大Φ127mm
    丸管の厚さ最小1.5mm、最大5.0mm
    角型チューブ最小40×40mm、最大100×100mm
    長方形チューブ最小30×50mm、最大80×120mm
    正方形および長方形のチューブの厚さ最小1.5mm、最大4.0mm
    パイプの長さ6.0~12.0m
    長さ公差±2.0mm
    蛾を形成する丸型:従来型の成形技術
    正方形と長方形:丸から正方形へ
    溶接蛾固体高周波溶接
    給餌方向右側または左側からの給餌

    製品工程図

    未标题-1 (6)

    製品説明

    HG127は、高精度炭素鋼および低合金鋼管の製造用に設計された高性能高周波電気抵抗溶接(ERW)パイプ生産ラインです。先進的な国際技術と地域に根ざした革新技術を融合させたこのラインは、卓越した加工精度、運用効率、信頼性を実現し、多様な産業用途に最適です。

    ギアボックス

    当社の強み

    TENENG炭素鋼管製造機HG127 10
    先進溶接技術
    最適化されたロールパス設計による高周波誘導溶接を採用することで、均一な溶接継ぎ目、強力な接合力、そして完成したパイプの優れた構造的完全性を確保します。
    TENENG炭素鋼管製造機HG127 11
    高精度制御
    半自動制御システムと精密な圧延部品を搭載し、厳格な寸法公差とロット間の一貫した製品品質を実現しています。
    TENENG炭素鋼管製造機HG127 12
    効率的な生産
    高速成形および溶接プロセスと省エネ駆動システム(主出力:132kW~200kW、高周波出力:300kW~400kW)を組み合わせることで、エネルギー消費を最小限に抑えながらスループットを最大化します。
    TENENG炭素鋼管製造機HG127 13
    多用途な生産能力
    円形、正方形、長方形のパイプに加え、特殊形状のチューブやキャリッジプレートの製造も可能で、多様な用途ニーズに対応できます。
    TENENG炭素鋼管製造機HG127 14
    ユーザーフレンドリーなデザイン
    操作および保守手順が簡素化され、モジュール構造により部品の組み立て、分解、交換が容易になり、ダウンタイムが削減されます。

    成形セクション

    成形セクションは溶接管製造工場の中心的な機能ユニットであり、連続的かつ段階的な曲げ加工によって、平鋼コイルを特定の断面形状を持つ開先継ぎ管ブランクに加工する役割を担っている。


    構成:5本ロール式フラットナー、7本の水平ロールスタンド、および8本の垂直ロールスタンド。

    セクションの形成(3)

    溶接セクション

    溶接部は、成形部から送られてきた開口部のあるパイプブランクを、継ぎ目のない溶接管へと加工する重要な工程であり、その性能が完成品の溶接強度、気密性、表面品質を直接左右する。


    構成:ガイドロールスタンド、スクイーズロールスタンド、バリ取り装置、研磨ロールスタンド、水冷タンクなど。

    溶接部(6)

    サイズセクション

    寸法調整部は、溶接管製造ラインにおける最終精密工程であり、溶接および溶接痕除去後の溶接管ブランクを、要求される寸法精度、真円度、真直度を満たすように調整する役割を担っています。この工程は、完成管の仕様の一貫性を確保する上で重要な役割を果たし、これは管の接続や組み立てといった後工程において不可欠です。

    サイズ選びのセクション(5)

    ギアボックス

    この減速機は、スパイラルベベルギア減速機を採用しています。各減速機は、一対のスパイラルベベルギアと一対の平歯車で構成されています。この減速機の利点としては、高い耐久性に加え、メンテナンスや交換コストが低いことが挙げられます。

    ギアボックス

    タークスヘッド

    これはサイジングミルの最終セクションに位置し、鋼管の粗矯正を主な機能としています。2スタンド4ロール式の粗矯正機で、矯正ヘッド全体が回転し、水平方向に移動可能です。3点矯正方式で鋼管を矯正します。

    この機械の納期はどれくらいですか?

    約3ヶ月かかります。

    保証期間はどれくらいですか?

    2年間、専門のスペアパーツと人為的な損傷が保証対象となります。

    タークスヘッド(2)
    お問い合わせ
    お問い合わせください
    お問い合わせフォームにメールアドレスまたは電話番号を入力していただくだけで、幅広いデザインの無料見積もりをお送りします。
    関連製品
    2009年の設立以来、国内外の数百社の鉄鋼企業に数千以上の生産ラインソリューションを提供してきました。技術指標は成熟し、安定しています。
    お問い合わせ
    電話番号:+86-311-8776 9051
    ファックス番号:+86-311-87763506

    セリーナ・リーさん
    携帯電話/ワツアプリ: +8613933818089
    Eメール:selina@cntubemills.com

    工場の追加: No. 18, Fengda Industrial Park, Jingxing Mining Dist., Shijiazhuang, China
    Customer service
    detect