


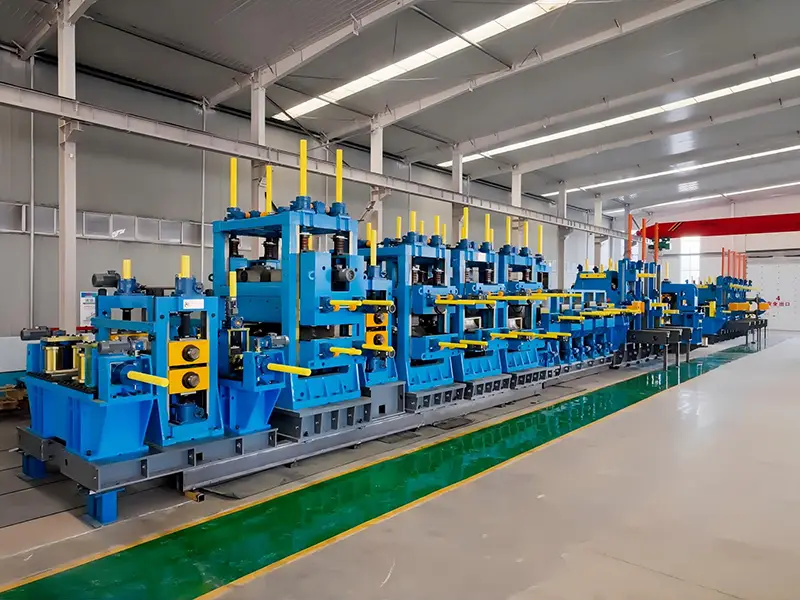
ERW508 石油・ガスパイプ製造機
製品パラメータ
| 丸いチューブ | 最小Φ219mm、最大Φ508mm |
| 丸管の厚さ | 最小4.0mm、最大14.0mm |
| 角型チューブ | 最小170×170mm、最大300×300mm |
| 長方形チューブ | 最小150×200mm、最大200×400mm |
| 正方形および長方形のチューブの厚さ | 最小4.0mm、最大12.7mm |
| パイプの長さ | 6.0~12.0m |
| 長さ公差 | ±2.0mm |
| 蛾を形成する | ラウンド:「FF」テクノロジー 正方形と長方形:丸から正方形へ |
| 溶接蛾 | 固体高周波溶接 |
| 給餌方向 | 右側または左側からの給餌 |
| 製品規格 | GB/T9711.1、GB/T9711.2、GB/T13793、API SPEC 5L、API SPEC 5CT、ASME&ASTM&ISO559 |
製品工程図
コイルスキッドとコイルカー→ ピーラーと押さえロール付きアンコイラー→ 7本ロールフラットナー→ 半自動シャーと端部溶接機→ スパイラルアキュムレーター→ エッジプレーニングマシン→ 成形セクション(FF)→ 高周波誘導溶接→ 外部および内部バリの除去→ 研磨ローラー→ オンラインUTテスター→ シームアニーリング→ 引き抜き→ 空冷→ 水冷→ サイジング→ フライス盤→ プルアウトローラーテーブル(水洗)→ ストレートナー→ パイプ端部および面取り機→ 静水圧試験機→ オフラインUTテスト→ 計量と測定→ 塗装とマーキング→ 梱包→ 倉庫保管
製品説明
ERW508高周波溶接管製造ラインは、冶金、建設、輸送、機械、車両などの産業向けに、縦溶接管および冷間成形鋼を提供する特殊設備です。冷間圧延鋼または熱間圧延鋼を原料とし、冷間成形と高周波溶接法によって適切な丸管を製造します。
コイルの材質:低炭素鋼および低合金鋼
(σb≤827Mpa、σs≤690Mpa)
帯鋼:
当社の強み
「FF」成形方式の利点
ローラーにかかる費用を60%削減できます。
1組のローラーを使用することで、分解部においてΦ168からΦ406までの全径の丸パイプを製造できます。また、分解部のローラーは交換する必要はありません。
製品寿命を短縮できる。
ローラーの復元や調整が容易になります。
調整やメンテナンスが容易になる。
ローラーの調整はすべてサーボモーターで行います。
溶接セクション
溶接部:ガイドロールスタンド、スクイーズロールスタンド、高周波溶接機、内外ビードスクレーピング装置、研磨ロールスタンド、超音波探傷装置、焼鈍装置、水冷および空冷装置。
この機械の納期はどれくらいですか?
約10ヶ月かかります。